
- 产品分类
-
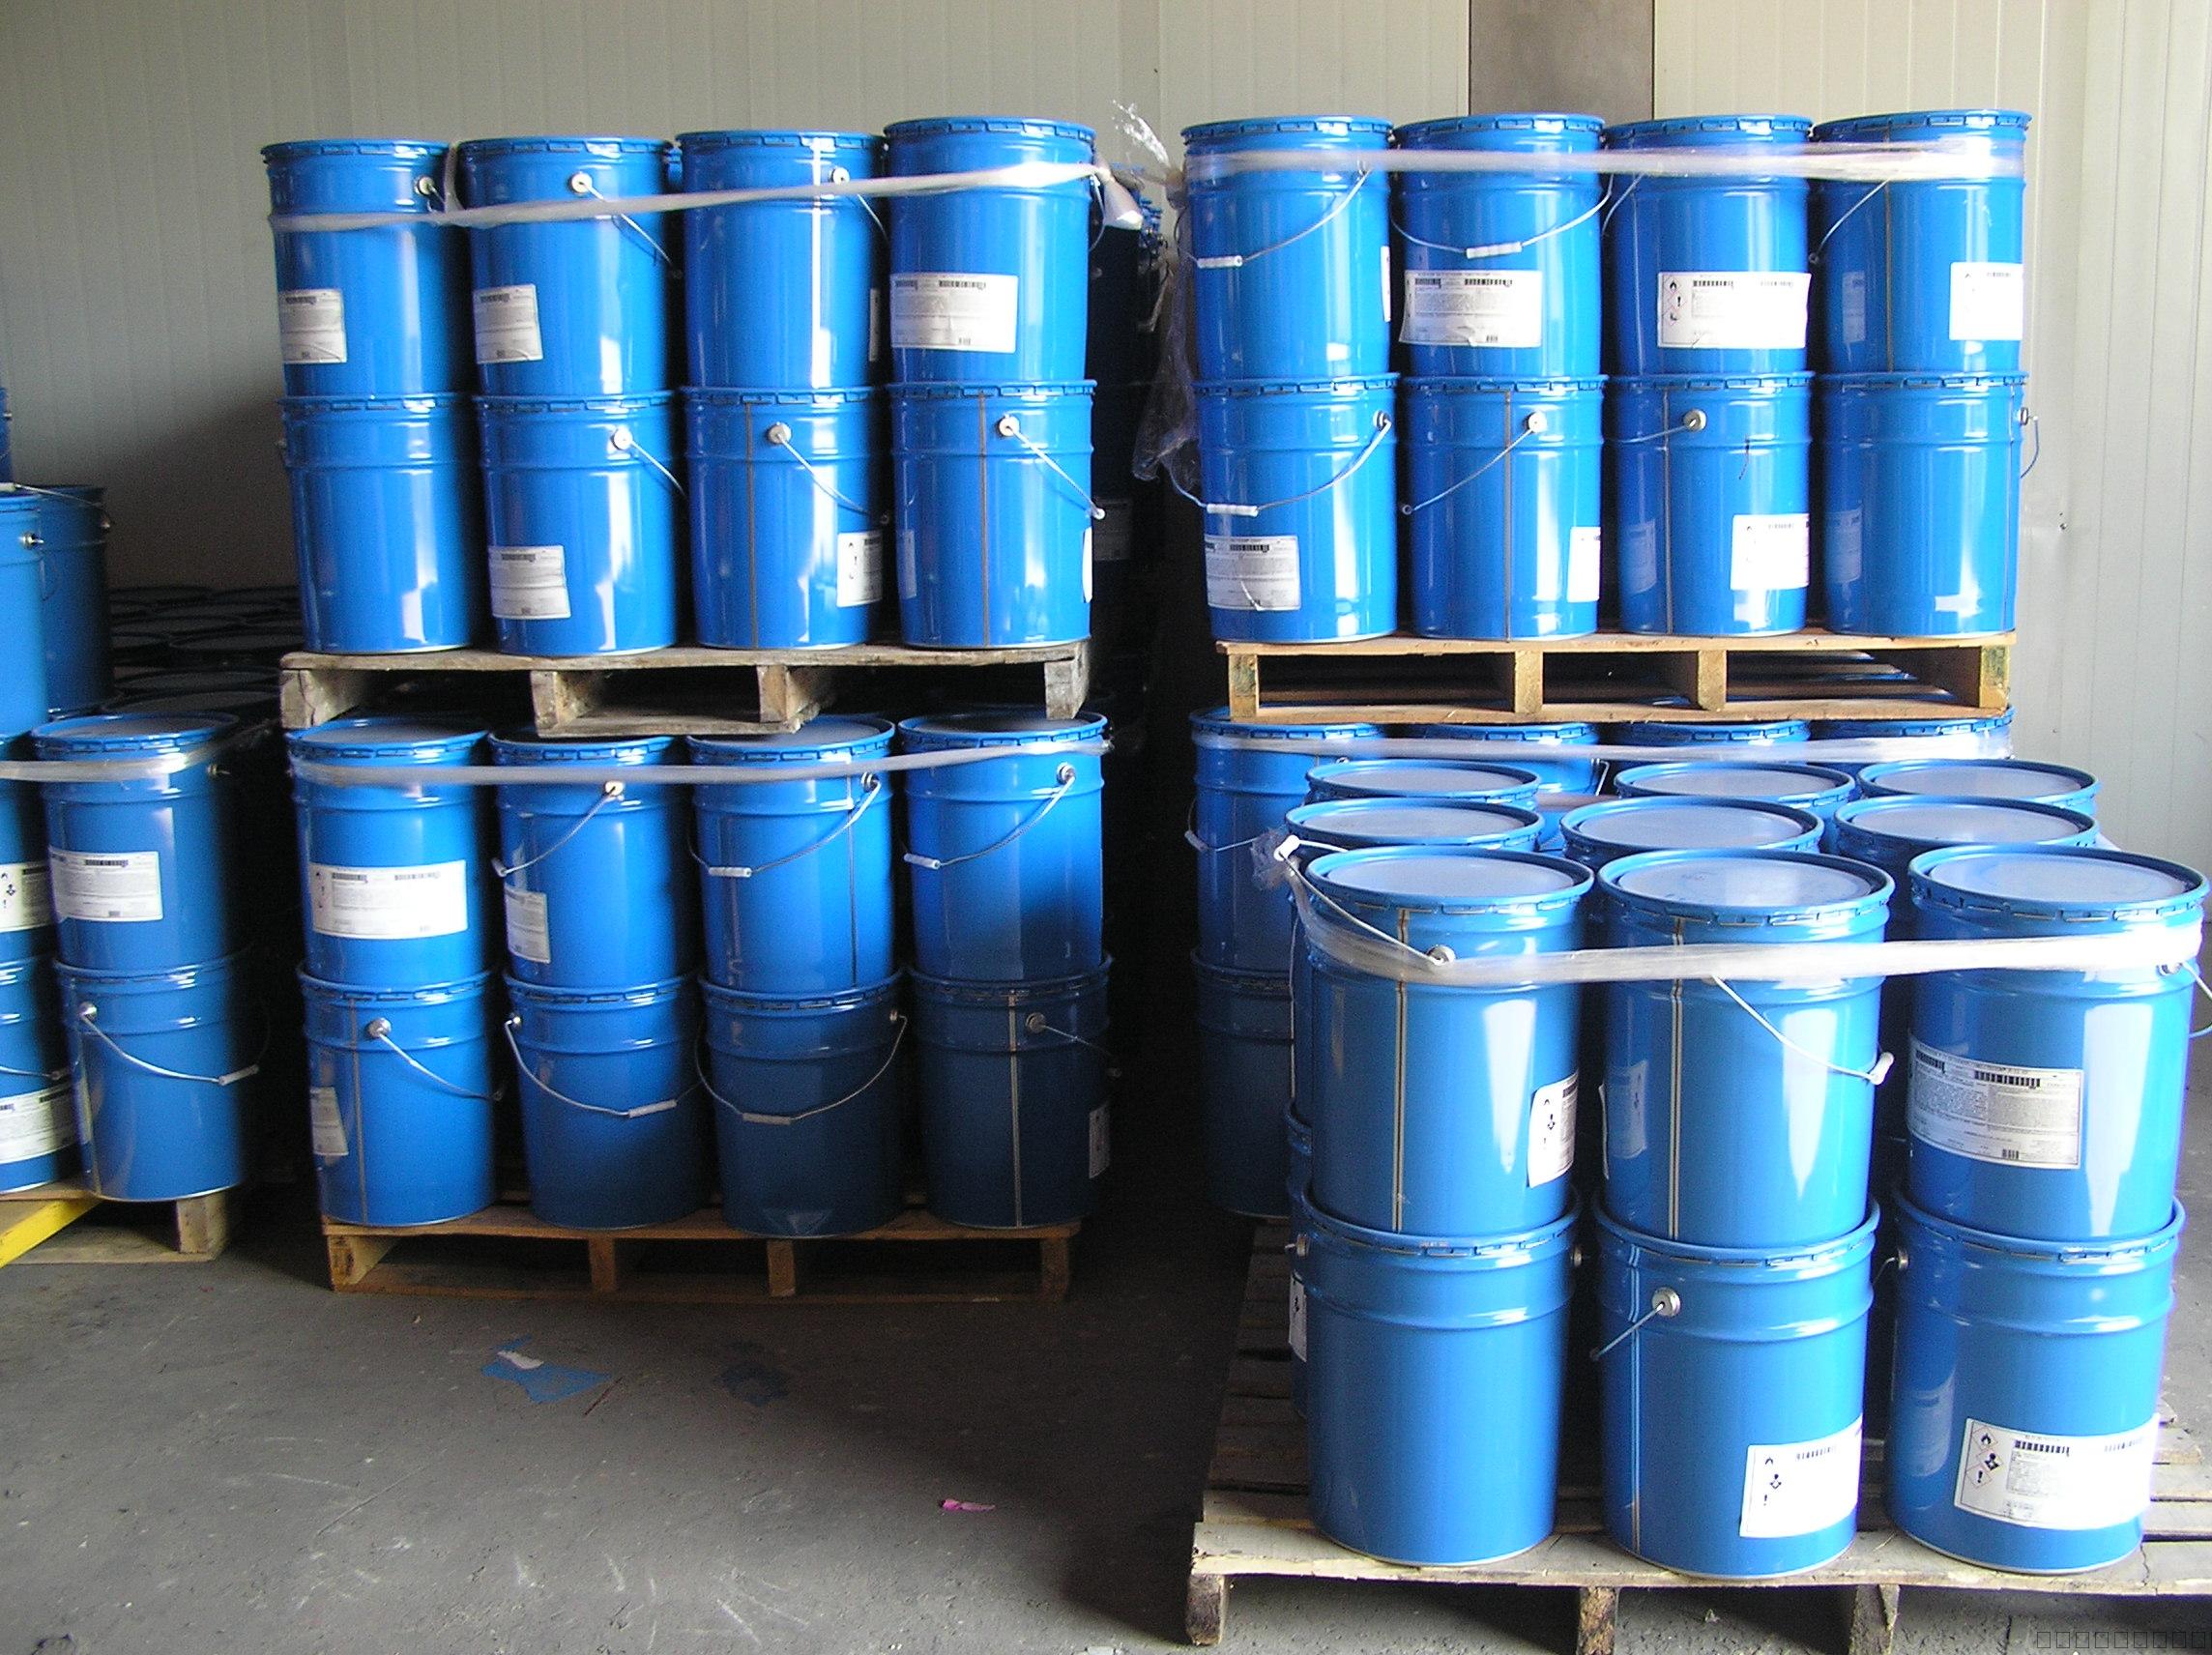
Thixon P-11-EF 是一种热硫化型底涂胶粘剂,与Thixon 面涂组成双涂体系用于大部分弹性体与各类基材之间的粘接Thixon P-11-EF 的配方中不含有高于检出限的铅(或其它重金属)、氯化溶剂和破坏臭氧的化学物质。
我要咨询
Thixon P-11-EF 溶剂型胶粘剂
- 产品展示
THIXON P-11-EF 溶剂型胶粘剂
主要用途:
Thixon P-11-EF 是一种热硫化型底涂胶粘剂,与Thixon 面涂组成双涂体系用于大部分弹性体与各类基材之间的粘接Thixon P-11-EF 的配方中不含有高于检出限的铅(或其它重金属)、氯化溶剂和破坏臭氧的化学物质。
P-11-EF 也可用作为粘接丁腈橡胶和聚丙烯酸酯橡胶的单涂层胶粘剂。ThixonP-11-EF 可粘合的金属基材包括热轧和冷轧钢、不锈钢合金、黄铜、铝和镀锌金属。
典型物理性能 :
特性
ASTM 方法
颜色
灰色液体
粘度,2 号蔡氏杯
26-30 秒
D-1084-88-
D
粘度,Brookfield LV 2
号转子,30 转/分钟
80-180 厘泊
D-1084
固含量(以重量计)
22-26%
D-2369+
固含量(以体积计)
13%
计算值
密度(20ºC)
0.92-0.96
3
g/cm
D-1475
比重(20ºC)
0.94
每加仑 VOC 含量
2.5kg(5.9 磅)
计算值
每加仑重量
3.5kg(7.8 磅)
D-1475
干膜密度
3
1.78 g/cm
计算值
闪点(Seta)
16ºC(61ºF)
固化温度范围
100-205ºC
建议膜厚度
6.5-9.0 μ
未开封储存期
2 年
按照罗门哈斯公司的内部方法修正。
首先通过碱液洗涤或溶剂脱脂除去污物,对铁类金属表面用 40 号或 50 号钢砂进行喷砂处理,对于非铁类金属用石英砂或铝砂进行喷砂处理,最后用溶剂对金属脱脂。金属表面也可采用磷酸铁或磷酸锌、铬酸盐处理以及酸或碱液清洗的方法进行处理。
保证清洗溶剂的清洁。粘接失败常常是因为采用了不清洁的清洗溶剂。请仔细按照生产商的说明操作。清洗溶液脏了要及时更换。保持清洗溶液在规定的浓度和温度。同时金属浸渍的时间长短要符合规定的要求。
混合与稀释
稀释:采用丁酮(MEK)或甲基异丁基甲酮(MIBK)作为稀释剂。
首先用桨式搅拌器充分混合 Thixon P-11-EF。如需稀释,则在连续搅拌下将稀释剂缓慢加至胶粘剂中。采用喷涂或浸涂工艺,要保证持续搅拌 Thixon P-11-EF,止分散的固体沉入罐底。粘度越低,固体越容易沉入罐底
胶粘剂的涂覆:涂刷——对于涂刷操作,使用不稀释的 Thixon P-11-EF。为获得所需膜厚度,刷上较厚的一层湿膜而不过多地涂刷。浸涂——使用不稀释的 Thixon P-11-EF 或用 1 份丁酮(M或甲基异丁基甲酮(MIBK)稀释 10 份 Thixon P-11-EF。
胶膜的干燥:Thixon P-11-EF 涂胶后在 15-26ºC 下充分干燥。温度越低,干燥时间越长。在 82ºC 下强制干燥 5分钟可缩短干燥时间。干燥温度不得超过 121ºC。
模压和硫化:Thixon P-11-EF 适用于所有通用的模压和硫化术。所用硫化温度为 100-205ºC
Thixon P-11-EF 是一种热硫化型底涂胶粘剂,与Thixon 面涂组成双涂体系用于大部分弹性体与各类基材之间的粘接Thixon P-11-EF 的配方中不含有高于检出限的铅(或其它重金属)、氯化溶剂和破坏臭氧的化学物质。